logo
player background
live avator

5s
Total
0
Today
0
Total
0
Today
0
  • What would you like to know?
    Company Advantages Sample Service Certificates Logistics Service
Online Chat WhatsApp Inquiry
Auto
resolution switching...
Submission successful!

Zhengzhou Gofine Machine Equipment CO., LTD admin@zzgofine.com +86-13598865751

Zhengzhou Gofine Machine Equipment CO., LTD Unternehmensprofil
Produkte
Haus > Produkte > Kompostdüngermaschine > Maßgeschneiderte Kuhmistbett-Recyclinglösung für die Behandlung von Nutztierabfällen
Einzelheiten zum Produkt
Hervorheben:

Kuhmistbett-Recyclinglösung

,

Nutzierabfallbehandlungsmaschine

,

Kompostdüngermaschine mit Garantie

Produktname:
Kuhmist-Einstreu-Gärungstrommel
Abmessungen des Einlasstrichters:
Länge 0,8 m × Breite 0,6 m
Material:
Edelstahl oder Kohlenstoffstahl
Getriebe-/Untersetzungstyp:
Untersetzungsgetriebe mit gehärteter Zahnoberfläche
Temperaturüberwachungssystem:
Integrierter Mehrpunktsensor
Produktname:
Kuhmist-Einstreu-Gärungstrommel
Abmessungen des Einlasstrichters:
Länge 0,8 m × Breite 0,6 m
Material:
Edelstahl oder Kohlenstoffstahl
Getriebe-/Untersetzungstyp:
Untersetzungsgetriebe mit gehärteter Zahnoberfläche
Temperaturüberwachungssystem:
Integrierter Mehrpunktsensor
Beschreibung des Produkts

Produktübersicht

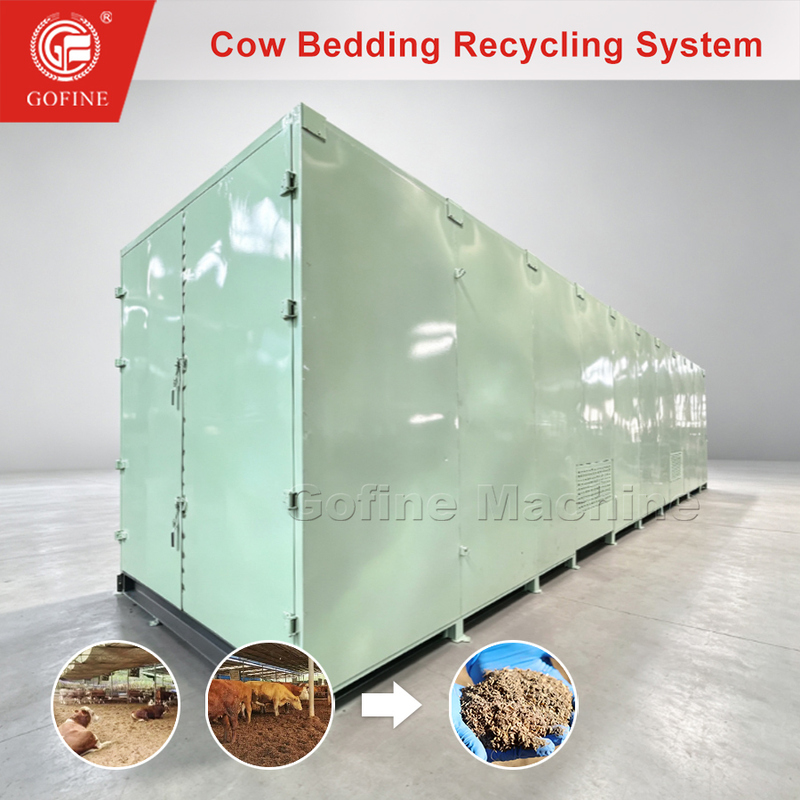
Die Bewirtschaftung großer Mengen tierischer Abfälle in modernen Milchviehbetrieben erfordert ein umweltfreundliches System, das Umweltrisiken reduziert und gleichzeitig wirtschaftlichen Mehrwert schafft. DerMaßgeschneiderte Kuhmist-Einstreu-Recyclinglösung für die Abfallbehandlung von Nutztierenist ein fortschrittliches Gülleverarbeitungssystem, das speziell dafür entwickelt wurde, rohen Kuhmist in hygienisierte, komfortable und recycelte Güllefeststoffe (RMS) mit hohem Trockenmassegehalt für die Einstreu von Rindern umzuwandeln.

Da die Größe der landwirtschaftlichen Betriebe, die klimatischen Bedingungen und die Stallaufteilung unterschiedlich sind, passt Gofine Machine jede Recyclinglinie maßgeschneidert an die spezifischen Molkereibetriebe an. Rohe Kuhgülle wird einer hocheffizienten Fest-Flüssigkeits-Trennung mittels Schneckenpresse unterzogen, um den anfänglichen Feuchtigkeitsgehalt zu senken. Die abgetrennten Feststoffe gelangen in einen kontinuierlichen vertikalen oder horizontalen aeroben Fermentationsbehälter, wo durch kontrollierte Selbsterhitzung (60–70 °C) Krankheitserreger, Unkrautsamen und schädliche Bakterien beseitigt werden. Das resultierende organische Material wird getrocknet, konditioniert und desodoriert, um weiches, saugfähiges und hygienisches Bettwarenmaterial zu erhalten. Durch die zentralisierte SPS-Automatisierung, die hochbelastbare, korrosionsbeständige Edelstahlkonstruktion und die Geruchskontrolle mit geschlossenem Kreislauf können Milchviehbetriebe die Kosten für den externen Einstreukauf deutlich senken und gleichzeitig strenge Umweltvorschriften für die Abfallbewirtschaftung einhalten.


Hauptmerkmale und technische Vorteile

  • Einstufige Verarbeitung ohne Separator: Behandelt Rohmist mit hohem Feuchtigkeitsgehalt direkt, ohne dass es zu Verstopfungen kommt oder eine Vorentwässerungsausrüstung erforderlich ist, was den landwirtschaftlichen Betrieb vereinfacht.
  • 100 % Rückhaltung organischer Stoffe: Behält alle löslichen Nährstoffe und feinen Fasern, die bei herkömmlichen Pressverfahren normalerweise verloren gehen, und sorgt so für hochwertige Bettwäsche.
  • Thermische Bewegung und schnelle Sterilisation: Kombiniert thermisches Erhitzen mit aerober mikrobieller Fermentation (60 °C–75 °C), um mehr als 99 % der Krankheitserreger (E. coli, Staphylococcus aureus, Schimmelpilze) innerhalb von Stunden abzutöten und so maximale Biosicherheit zu gewährleisten.
  • Intelligente SPS-Automatisierung: Integrierte Temperatur-, Feuchtigkeits- und Sauerstoffsensoren passen Heizleistung, Mischgeschwindigkeit und Belüftung automatisch an, um einen zuverlässigen Betrieb rund um die Uhr zu gewährleisten.

Maßgeschneiderte Kuhmistbett-Recyclinglösung für die Behandlung von Nutztierabfällen

Maßgeschneiderte Kuhmistbett-Recyclinglösung für die Behandlung von Nutztierabfällen


Anwendungen

  • Große Milchviehbetriebe (Freilaufställe): Ersetzt direkt teuer gekauften Sand, Holzspäne und Reishülsen, beseitigt Engpässe in der Lieferkette und senkt die Kosten für die Beschaffung von landwirtschaftlicher Einstreu erheblich.
  • Hochviskose und mit Sand beladene Gülleverarbeitung: Speziell entwickelt für landwirtschaftliche Betriebe, die Schaber verwenden, oder für Umgebungen, in denen Gülle Schmutz und Sand enthält, und beseitigt den häufigen Verschleiß und die Verstopfung, die mit herkömmlichen Trennmaschinen einhergehen.
  • Eco-Circular Farms & Agricultural Parks: Ideal für die Erstellung moderner Demonstrationsprojekte mit null Abfallemissionen, hohem ROI und vollständigem Ressourcenrecycling.

Maßgeschneiderte Kuhmistbett-Recyclinglösung für die Behandlung von Nutztierabfällen


Integration der Produktionslinie für organische Düngemittel
Unser System ist nicht nur eine fortschrittliche Einheit zur Einstreurückgewinnung, sondern dient auch als effizientes Vorbehandlungssystem für Produktionslinien für organische Düngemittel.


[Frischer Kuhmist] ──(Thermische Fermentation)──> [Recycelte Einstreu] ──(Wiederverwendung im Stall)──> [Verbrauchte Einstreu] ──(Kompostierung und Granulierung)──> [Kommerzieller organischer Dünger]


  • Stickstoffanreicherung: Nach mehrfacher Verwendung in Milchställen absorbiert die recycelte Einstreu reichhaltigen Stickstoff aus Rinderurin und optimiert so das Kohlenstoff-zu-Stickstoff-Verhältnis (C/N) auf natürliche Weise auf den idealen Bereich für die Kompostierung.
  • Vorsterilisiertes Rohmaterial: Die verbrauchte Einstreu wird vorsterilisiert und teilweise zersetzt, wodurch die Sekundärkompostierung deutlich weniger Zeit in Anspruch nimmt.
  • Düngemittelverarbeitung: Durch anschließende Sieb-, Zerkleinerungs-, Granulier- und Trocknungsprozesse wird das verbrauchte Material in hochwertigen kommerziellen organischen Dünger umgewandelt, wodurch eine 100 % abfallfreie, kreislauforientierte Landwirtschaft mit hohem ROI erreicht wird.

Maßgeschneiderte Kuhmistbett-Recyclinglösung für die Behandlung von Nutztierabfällen


Häufig gestellte Fragen

  • Wie geht dieses System ohne Abscheider mit Rohmist mit hohem Feuchtigkeitsgehalt um?
    Das System nutzt eine Kombination aus mechanischem Rühren mit hohem Drehmoment und kontrollierter thermischer Erwärmung. Die Innentemperatur erreicht schnell das Niveau der aeroben Fermentation, wobei Feuchtigkeit durch kontrollierte Belüftung verdunstet und Rohmist in trockene, flauschige Einstreu umgewandelt wird.
  • Erhöht recycelte Einstreu das Mastitisrisiko bei Milchkühen?
    Nein. Der thermische Sterilisationsprozess mit doppelter Kontrolle tötet über 99 % der pathogenen Bakterien (E. coli, Staphylococcus aureus und Schimmelpilze) ab. Die resultierende Einstreu ist hygienisch, trocken und sicher und fördert die Liegezeit der Kühe und die Milchproduktion.
  • Kann verbrauchte Einstreu in handelsüblichen organischen Dünger umgewandelt werden?
    Ja. Verbrauchte Einstreu absorbiert während der Stallnutzung Stickstoff aus dem Kuhurin und sorgt so für ein optimales C/N-Verhältnis. Nach der Sekundärkompostierung durchläuft es Sieb-, Zerkleinerungs-, Granulier- und Trocknungsanlagen, um hochwertigen organischen Dünger herzustellen.


Holen Sie sich noch heute eine maßgeschneiderte Lösung für das Güllemanagement!
Ganz gleich, ob Sie die Betriebskosten für Ihren Milchviehbetrieb senken oder Ihre Produktionsanlagen für organische Düngemittel aufrüsten möchten, unser Kuhmist-Einstreu-Rückgewinnungssystem bietet eine unschlagbare Kombination aus Effizienz, Haltbarkeit und Kapitalrendite.


Kontaktieren Sie noch heute unser Engineering-Team, um eine kostenlose Beratung, ein maßgeschneidertes Systemlayout und ein Angebot direkt ab Werk zu erhalten!